在凝聚态物理表面科学、极紫外(EUV)光学部件检测、同步辐射线站端站(Beamline End-Stations)以及分子束外延(MBE)结合低温扫描隧道显微镜(LT-UHV-STM/AFM)领域,微观测量与加工系统必须在极限物理环境下连续运行:真空度优于 (超高真空,UHV),或处于 ISO Class 1 / Class 2 超净洁净室中。
在此类应用中,测量探针与样品表面的相对垂直位移抖动必须压制在皮米()量级。然而,环境中的地基微振动、真空涡轮分子泵(TMP)与低温冷泵(Cryo-pump)旋转脉动极易通过腔体支架耦合到扫描探针上,导致隧道电流噪声剧烈发散、原子晶格成像条纹错位。
面对超低频隔振需求,工程界最成熟的传统气浮隔振(Pneumatic Air Springs)在超高真空与超净间中遭遇了物理可行性瓶颈。本文系统对比传统气浮、金属波纹管与全金属机械负刚度路线,深入论证负刚度机构在零排气极高纯净工况下的动力学退耦可行性。
一、 真空释气与气源排气:传统气浮的不可逾越之壁
为什么常规实验室广泛采用的被动气浮隔振台无法直接进驻超高真空或严格控排气的超洁净环境?其阻碍源于流体力学与材料物理的双重限制:
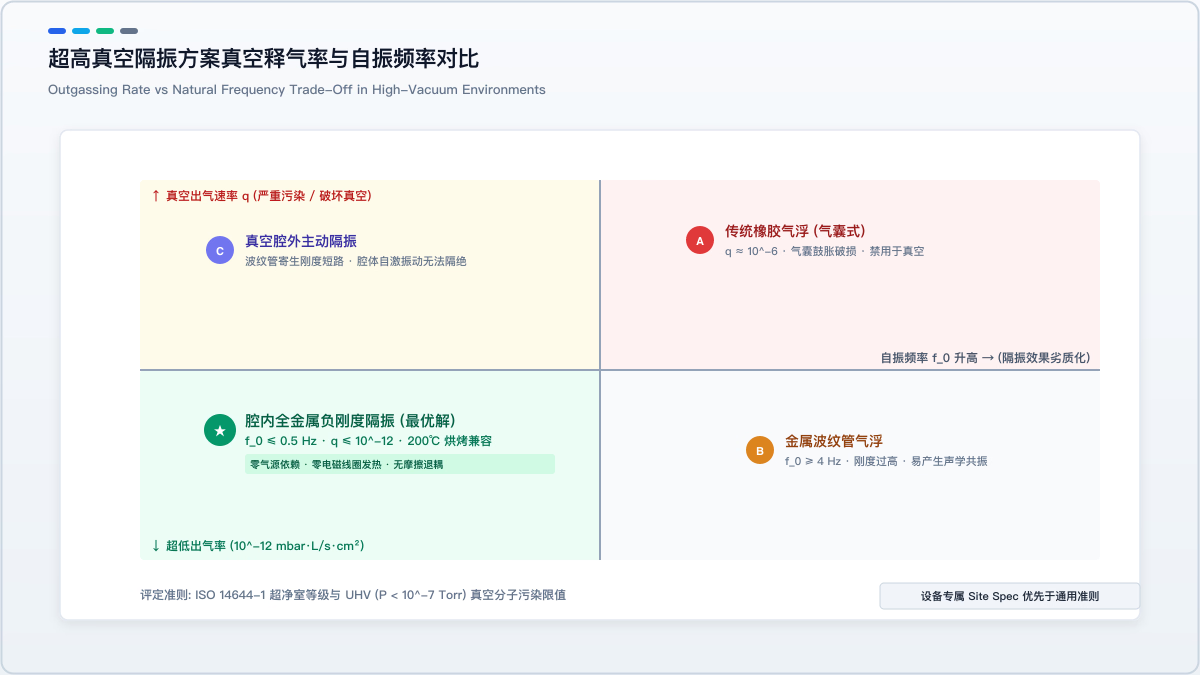
1. 弹性体材料的真空释气灾难(Outgassing Catastrophe)
超高真空系统的平衡气压由有效抽速 与腔体内总气体负荷 共同决定:
式中 为真空内构件暴露表面积, 为材料的比释气速率(Specific Outgassing Rate)。
- 传统气浮隔振器的气囊采用丁腈橡胶、氟橡胶或聚氨酯弹性体制造,其未烘烤状态下的常温释气率高达 ;
- 橡胶中持续释放的水汽、挥发性有机化合物(VOCs)与增塑剂分子,会瞬间使昂贵的溅射离子泵(Ion Pump)与吸气剂泵(NEG)饱和中毒,导致腔体真空度退化数个数量级;
- 即使采用外置包覆,橡胶材料在 极端压差下会发生鼓胀甚至物理爆裂。
2. 超净间气动微排气与气溶胶颗粒源
在半导体前道制程与先进制程光罩制造的 ISO Class 1 超洁净室中,自动化调平气浮阀门在高度微调排气时,会喷射出微量压缩气体气流。即使前端配置了高等级干燥过滤器,高速气流依然会扰动局部层流(Laminar Flow),并引入纳升级润滑油雾气溶胶,对敏感晶圆构成不可逆的分子污染(Airborne Molecular Contamination, AMC)。
3. 金属波纹管密封气浮的“高刚度短路”陷阱
为阻绝橡胶释气,部分工程尝试采用不锈钢薄壁波纹管(Metal Bellows)封闭气室置于真空内外。然而:
- 金属波纹管在承受数十公斤至数吨气压推力时,其管壁自身轴向刚度 与横向剪切刚度极高;
- 并联进入隔振系统后,整机垂向固有频率直接被抬升至 。依据单自由度传递函数:
在 的地表主频脉动与人行步频区间,该系统不仅毫无隔振能力,反而会将环境振动放大 ;同时波纹管自身易发生高频声学驻波振铃,彻底恶化显微成像环境。
二、 机械负刚度机理:零排气亚赫兹隔振力学推导
为了在彻底杜绝气源与释气的前提下实现低至 的超低频隔振,全金属纯机械负刚度机构(Negative-Stiffness Mechanism, NSM) 展现出独特的物理优势:
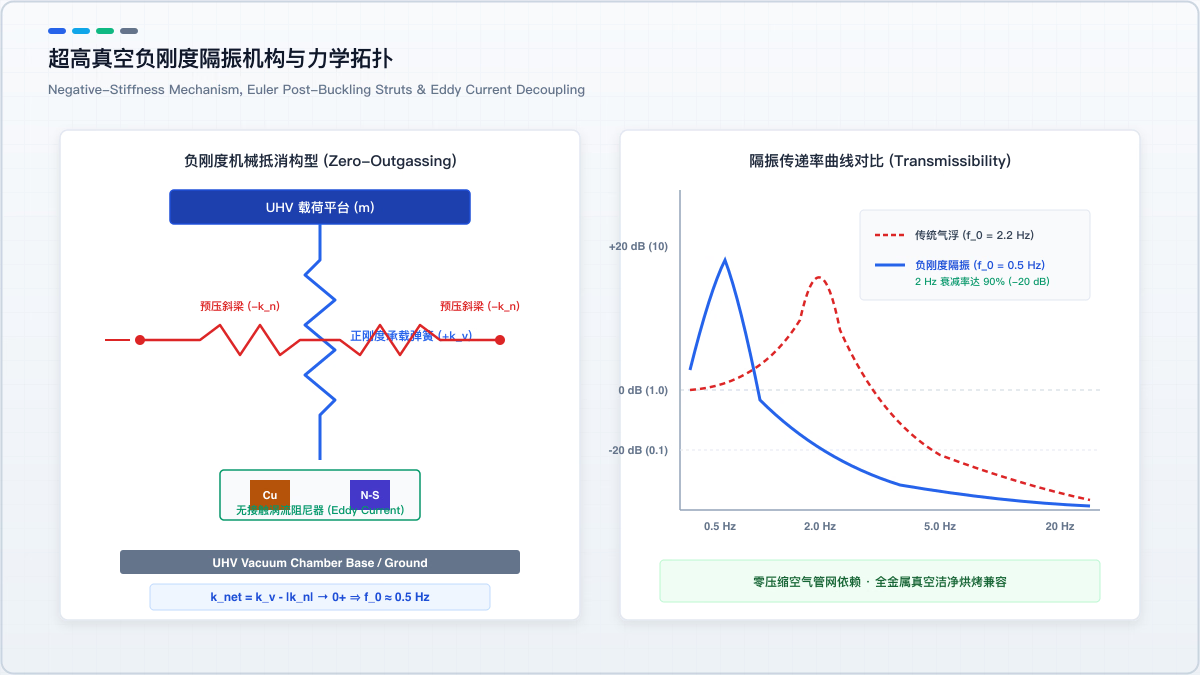
1. 欧拉屈曲后几何负刚度非线性抵消
负刚度系统由两部分机械部件并联构成:正刚度承重弹簧() 与 预压缩双边柔性屈曲连杆/斜梁(产生几何负刚度 )。
当中心载荷平台在平衡位置发生微小垂直位移 时,斜置弹簧连杆(初始长度 ,水平倾角 )向中心施加内向水平推力 。几何投影产生的垂直方向反力为:
因此系统的等效切线刚度(Tangent Stiffness)为:
通过调节水平连杆的初始预压缩力 ,使负刚度绝对值 逼近承载弹簧的正刚度 :
在保持承重能力(可支撑数百公斤样品台与超导磁体)的同时,系统动刚度被削减至近乎为零,实现了超软弹性悬挂。
2. 水平与摆动六自由度多轴退耦
水平方向隔离通过立式柔性细长弹性立柱(Euler Column Flexure)实现。当顶部承受重力载荷 时,欧拉立柱发生轴向弯曲压缩,其有效横向剪切刚度随轴向载荷增加而急剧弱化:
使水平固有频率同样稳定维持在 亚赫兹区间,实现空间六自由度完全退耦。
三、 超高真空工程落地关键考量与选型设计 SOP
将负刚度机构置入超高真空腔体内部(In-Vacuum Installation)或超洁净工作间时,必须遵循严密的选型与工艺规范:
1. 全金属选材与超低出气烘烤兼容性
- 材料选型:承载机构全面采用奥氏体不锈钢(SUS316L / 304)、无氧铜(C10100)、高纯钛合金(Ti-6Al-4V)以及铍铜(CuBe2 / C17200)或 Inconel 718 高温弹性合金弹性片;
- 高温烘烤耐受(Bakeout Compatibility):UHV 腔体必须经历 、持续 的在线真空烘烤,以驱赶内壁吸附的水分子。全金属负刚度构件不含任何高分子橡胶,能耐受反复高温退火循环,经高温除气后,其比释气速率稳定压制在 ,完美匹配 极高真空指标。
2. 无接触涡流阻尼替代传统粘滞阻尼
- 普通阻尼器使用的阻尼油或橡胶黏弹性阻尼块在真空中会剧烈发泡挥发,严禁使用;
- UHV 负刚度隔振采用铜板与高剩磁钕铁硼/钐钴永磁体构成的无接触涡流阻尼器(Eddy Current Damper)。导体在交变磁场中切割磁力线产生感应涡流,将微振动动能以焦耳热形式无声耗散:
- 阻尼力严格正比于相对运动速度();
- 机械结构完全无机械接触、无固液摩擦死区(Zero Stick-Slip),无任何磨损碎屑与挥发物,阻尼比 可精确调谐在 推荐设计区间。
3. 真空外非侵入式遥控微调配平(In-Situ Tuning)
当低温样品台上更换不同质量的样品托或加装同轴电缆时,超低动刚度系统极易触底:
- 负刚度机构底部配备集成式磁流体密封穿透轴(Ferrofluidic Rotary Feedthrough)或超高真空步进电机驱动丝杠;
- 在不破坏主腔体超高真空的前提下,从腔体外部实现载荷配平与负刚度预紧力纳微级精确微调。
四、 实测性能对比与窄带干扰源定位
某国家重大科技基础设施超微角分辨光电子能谱(Nano-ARPES)端站,其样品腔配备一台低温 STM。原系统采用真空腔外部悬挂气浮,在调试阶段由于波纹管短路与地基扰动,探针漂移剧烈,谱图能量分辨率严重劣化。
工程团队采用三向低噪声地震加速度计与动态信号分析仪进行现场溯源与升级改造:
- 窄带干扰源识别定位(Root-Cause Identification):
- 测试团队忠实记录现场实测全谱,严禁人为剔除异常峰值;
- 窄带 FFT 诊断查明:除了 地基脉动之外,腔体侧翼粗抽干泵与水冷机组通过刚性真空波纹管传导,激发出 与 的高频窄带线谱;
- 原位改造方案:
- 废除原外置低频响应不良的金属波纹管方案,在超高真空腔体内部直接植入一台经全电解抛光与高温烘烤的全金属负刚度隔振底座;
- 搭配永磁-无氧铜涡流阻尼模块;
- 治理后实测成效:
- 系统整机垂向共振频率降至 ,水平共振频率为 ;
- 在 处微振动速度传递率降至 (衰减率达 );在 以上频带衰减率超过 ();
- 彻底阻断了粗抽泵的高频寄生振动,底舱真空度稳定维持在 ,STM 隧道电流噪声峰峰值由 骤降至 ,成功捕获原子级超导能隙台阶。
五、 原厂技术协议效力与测试客观性准则
在超高真空与超洁净仪器工程规划与验收仲裁中,必须明确以下位阶准则:
- 原厂技术协议(Equipment-Specific Site Spec)具有首要裁决优先级:
- 如 Scienta Omicron、Specs 等高端表面科学仪器制造商在其技术协议中对环境振动各频段速度有效值、真空分子分压与残余磁场漂移具有专属指标限制;
- 通用 VC 曲线与 ISO 14644 标准仅用于基础设施宏观指导,在系统交付验收中,必须严格以原厂装机技术协议作为法定裁决基准;
- 恪守现场测试客观性红线:
- 现场测试报告必须忠实记录实测捕获的所有频段信号,严禁以“非平稳干扰”为由人为抹平超标峰值;真实准确记录干扰特征,方能指导科学的隔振拓扑与流道动平衡治理。
参考文献与工程规范 (References)
- ISO (International Organization for Standardization). (2015). ISO 14644-1: Cleanrooms and associated controlled environments - Part 1: Classification of air cleanliness by particle concentration. Geneva: ISO. ISO 14644-1
- Platus, D. L. (1999). Negative-stiffness-mechanism vibration isolation systems. Proceedings of SPIE, Vibration Control, Error Analysis, and Low-Frequency Noise in Scanning Microscopy and Metrology, Vol. 3786, pp. 98–105. SPIE Digital Library
- Jousten, K. (Ed.). (2016). Handbook of Vacuum Technology. 2nd Edition, Wiley-VCH. Wiley Online Library
- Voigtländer, B. (2015). Scanning Probe Microscopy: Atomic Force Microscopy and Scanning Tunneling Microscopy. Springer-Verlag Berlin Heidelberg. SpringerLink
- Gordon, C. G. (1999). Evolving Criteria for Research Facilities Vibration. Proceedings of SPIE, Vol. 3786, pp. 362–373. Colin Gordon Associates Research
- IEST (Institute of Environmental Sciences and Technology). (2007). IEST-RP-CC024.2: Measuring and Reporting Vibration in Microelectronics Facilities. Rolling Meadows, IL: IEST. IEST-RP-CC024